
Детали рулевого привода изготавливают из углеродистой качественной конструкционной и легированной сталей, тяги привода – из сталей марок 20, 30, 35 . Для пальцев шарниров применяют легированные стали 12ХН3А, 18ХГТ и 15ХН с цементацией шаровой головки и конического хвостовика на глубину 1.5…3 мм и последующей закалкой до твердости 56…63 HRCэ. Галтели пальцев упрочняют накаткой для исключения образования трещин. Напыление поверхности пальцев и сухарей различными способами способствует повышению износостойкости поверхностей трения в 2…3 раза. Наконечники тяг, рычаги и сошка отковываются из сталей 35, 40, 45, 30Х, 35Х, 40Х, 38ХГМ, 40ХНМА.
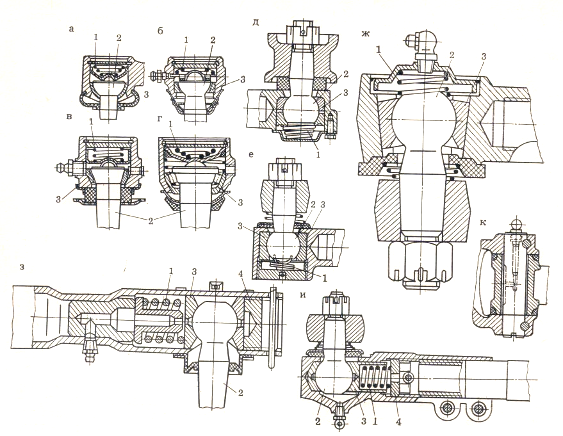
Рис.11 Шарниры рулевого управления
Характеристика существующей производственной базы
В парке принята система централизованного управления производством ТО и ТР. Основная её задача – обеспечение эффективного использования производственных площадей, запасных частей и персонала путём совершенствования организации подготовки и оперативного управления производством. Функционирование про ...
Специфика регулирования при определении тарифов
Специфика современного периода развития общественного производства оказывает сильное влияние на все отрасли, в том числе и на транспорт и требует поиска новых решений, методов повышения эффективности его работы. Основной целью государственного регулирования тарифов на транспорте является реализа ...
Расчет числа рабочих, занятых текущим отцепочным
ремонтом
Число рабочих, необходимых для выполнения текущего отцепочного ремонта, определяется по формуле (3.17) где - суммарные затраты времени на текущий отцепочный ремонт всех типов вагонов за год, чел. ч; - годовой фонд рабочего времени одного списочного рабочего, ч; – коэффициент перевыполнения норм, . ...