
Технико-экономические характеристики способа устранения дефектов оцениваются коэффициентом, влияющим на соответствующие характеристики, который находится по формуле.
 , (2.2)(2.3)
где:  - соответственно стоимость восстановления и коэффициент долговечности.
Для ручной электродуговой сварки:
 .
Для ручной газовой сварки:
 .
Для ручной аргонодуговой сварки:
 .
Для механизированной наплавки в среде углекислого газа:
 .
Для механизированной наплавки под слоем флюса:
 .
Для механизированной наплавки вибродуговой:
 .
Для электролитического покрытия в среде пара:
 .
Для электролитического покрытия- хромирования:
 .
Для электролитического покрытия - осталивания:
 .
Для клеевой композиции коэффициент долговечности не рассчитывается, он слишком невелик.
Для электромеханического высаживания:
 .
Для пластической деформации:
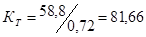 .
Для обработки под ремонтный размер:
 .
Для постановки дополнительных деталей:
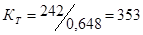 .
Таким образом, получаем, что по технико-экономическим свойствам, для восстановления лучше всего применять метод детонационного напыления.